MRPを回した瞬間、いつもの3〜4倍の発注が出た。システム会社に問い合わせても「設定どおりなら問題ありません」と言われるだけ。ところが実際は過剰発注で、必要な部品は発注されず、週に1回あるかないかだった欠品が毎日起きるようになった。
在庫管理110番には、「MRPを導入したのに使いこなせない」という相談が多く寄せられます。 MRPの解説記事やシステム会社の説明は、部品表・在庫・リードタイムのデータが揃っていることを前提にしています。 しかし、相談に来る中小企業で在庫精度を確保できているのは3割程度で、部品表とリードタイムはほとんど整っていません。
この記事では、MRPの基本から、前提が揃っていない会社が自社のレベルに合わせてMRPを始める方法まで、在庫管理の実務の立場から解説します。
- MRPとは何か(意味・仕組み・ERPとの違い)
- MRPの計算方法と計算例
- MRPが使えないと言われる本当の理由
- タイムフェンスとタイムバケットの決め方
- 自社のレベルに合わせたMRPの始め方
- MRPと発注点・かんばん・製番管理の使い分け
- MRPはエクセルで作れるか、限界のサイン
結論:MRPは、データが完璧に揃うのを待つ必要はありません。対象を絞り、自社のレベルに合わせて始めれば、中小企業でも使いこなせます。
自社のレベルに合わせて始められるMRPについては、成長する在庫管理システムのMRP機能で紹介しています。
【無料】完璧でなくてもMRPを導入したい、自社がMRPを導入できるのか知りたい
MRPとは?資材所要量計画の意味と仕組み
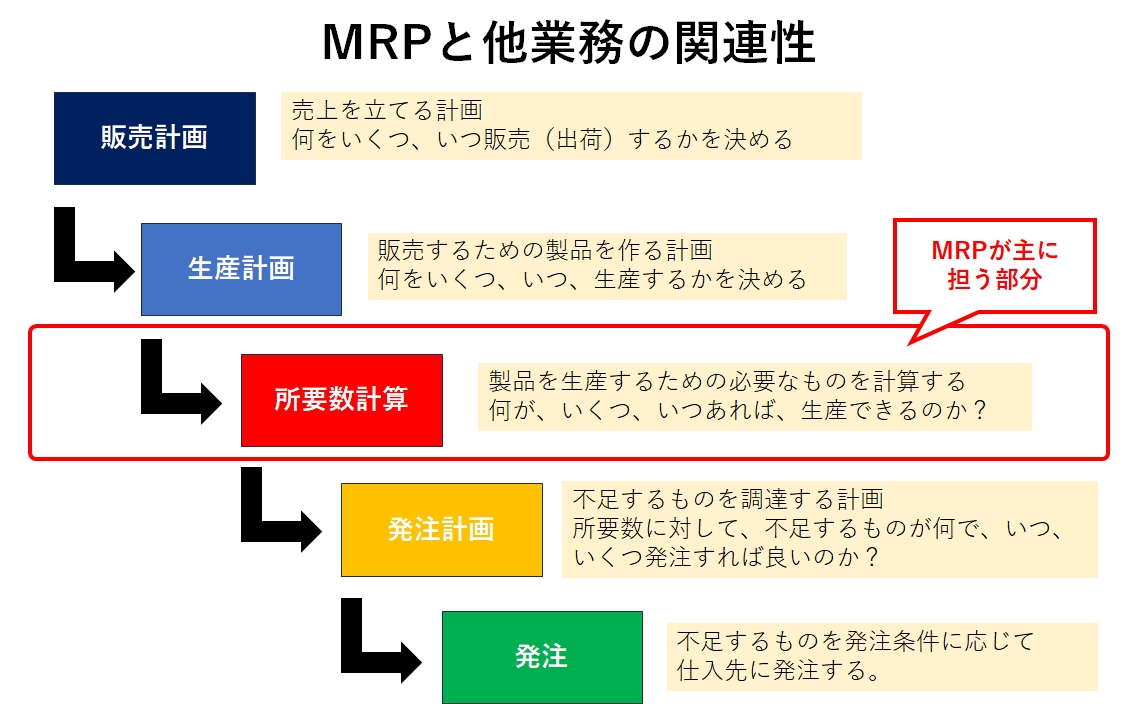
MRPとは、生産計画をもとに、必要な部品や原材料の数量と発注の時期を計算する発注方式(資材所要量計画)です。
MRPはMaterial Requirements Planningの略で、日本語では資材所要量計画と呼ばれます。 1960年代に考えられた歴史のある仕組みですが、原理を理解して正しく動かせば、今でも十分に通用します。
システムによっては、必要数を計算するだけでなく、ロットまとめ、MOQ(最低発注数)、発注日と納期も考慮して発注数を計算します。 手作業ではやりきれない量の計算を、自動で行う仕組みです。
なお、MRPは生産管理の方法ではなく、発注方式の一つです。 発注点・かんばん・製番管理との違いは、MRPと発注点・かんばんの違いと使い分けで解説します。
MRPと生産計画(MPS)の違い
生産計画(MPS、基準日程生産計画)は「どの製品を、いつ、いくつ作るか」を決める計画で、MRPはその生産計画を入力にして、部品をいつ・いくつ発注するかを計算する仕組みです。 生産計画が先に決まっていなければ、MRPは動きません。
生産計画の立て方は、欠品と過剰在庫を防ぐ生産計画の立て方で解説しています。
MRPとERP・MRP2の違い
ERPは会計や受注を含む会社の運営全体のためのシステムで、MRPは工場の、主に生産の運営のための仕組みです。両者は役割が全く違います。
| 名称 | 正式名称 | 対象 |
|---|---|---|
| MRP | Material Requirements Planning(資材所要量計画) | 生産に必要な部品・原材料の発注 |
| MRP2 | Manufacturing Resource Planning(製造資源計画) | 部品に加えて、人員や設備の生産能力まで |
| ERP | Enterprise Resource Planning(企業資源計画) | 会計や受注を含む会社の運営全体 |
なお、MRPを広い意味で使うときは、資材だけでなく設備・人・資金を含めた計画(Manufacturing Resource Planning)を指す場合があります。この記事では、狭い意味のMRP(資材所要量計画)を扱います。「資材所要計画」と表記されることもあります。
MRP2は人員や設備の生産能力まで扱うため、MRPよりさらに複雑です。中小企業での導入はほぼ無理で、筆者は導入できている中小企業を見たことがありません。
注意したいのは、ERPにMRPが付いている場合です。システム全体のつながりが強くなるため、MRPの設定がいい加減だと致命的な問題になります。
MRPを導入するメリット
MRPを導入する一番のメリットは、生産計画に対して、過不足のない部品の発注ができることです。
製品を構成する部品は種類が多く、複数の製品で使う共通部品もあるため、人の経験と勘では正確な計算ができません。その結果、足りなくならないように多めに発注するか、逆に発注漏れが起きます。 MRPは、生産計画と部品表から部品ごとの必要数を計算するので、この過不足を減らせます。
- 共通部品の見落とし:複数の製品に使う共通部品を見落とし、二重発注や発注漏れが起きる
- 過剰発注:発注残(発注済みで、まだ納品されていない数)を見落として、発注しすぎる
- 発注漏れ:発注したと勘違いしていて、部品が足りなくなる
- 先の生産用の部品を、直前の受注に取られる:1か月先の生産のために発注した部品が、1週間前の直前に短納期で入ってきた受注に使われてしまい、1か月先の生産で欠品する
MRPは、部品が取られることそのものを防ぐわけではありません。短納期の受注を生産計画に入れて再計算すれば、先の生産で何が足りなくなるかが見えます。その時点で、その受注を受けるか、部品を追加で手配できるかを判断できるようになります。 生産計画の変更とMRPの再計算がずれると何が起きるかは、理由2:生産計画を毎日変えるのに、MRPは月1回で解説します。
- 適正在庫:必要なときに必要な量だけ発注するので、過剰在庫や、部品不足による生産の停滞を減らせる
- 発注業務の効率化:発注が必要な部品を探したり、発注数を計算したりする手間がなくなる
- 属人化の解消:ベテランでなくても、部品表と在庫から計算された数量をそのまま発注できるようになる
- 発注の高頻度化:需要が同じなら、月1回の発注を週1回にすることで、1回あたりの発注数を約75%減らせる
- リスクの早期発見:調達や生産が間に合わない、生産能力が足りないといった問題に、計画の段階で気づける
MRPで特に改善が期待できるのは、製品を構成する部品が数百〜数千種類あり、手作業では発注数を計算しきれない場面や、ベテラン1人の勘に発注を頼っている場面です。 規模の大きい例では、1商品あたりの構成部品が1万点以上、管理部品が10万点を超える規模でも、6か月先までの日単位の発注計画をわずか2時間で作れます。
ただし、これらはMRPが正しく動いた場合の話です。多くの中小企業がこのメリットを受けられていない理由は、MRPが使えない本当の理由で解説します。
MRPの計算方法と手順
MRPは、生産計画を部品に展開し、必要数から在庫と発注残を引いた不足分を、リードタイムとロットを考慮して発注する、という順に計算します。
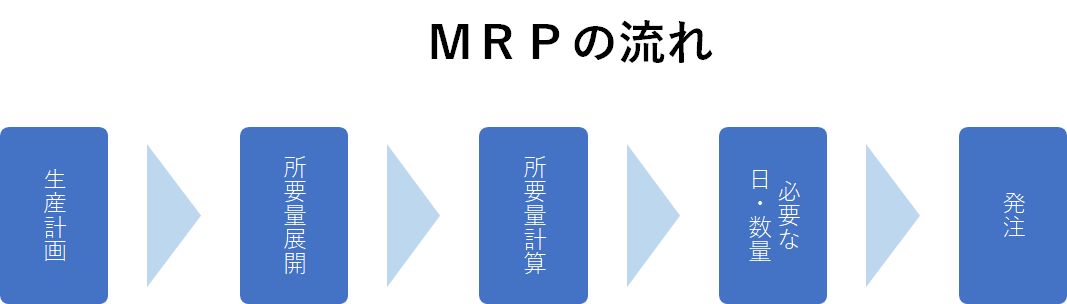
MRPの計算の流れ 5ステップ
MRPシステムによっては、STEP5の発注まで行わず、発注が必要な品番の一覧(発注リコメンド)を出すところで終わるものもあります。 STEP3とSTEP4の違いは、総所要量と正味所要量の違いで説明します。
総所要量と正味所要量の違い
総所要量とは、生産計画のために必要な部品の総数です。正味所要量とは、総所要量から在庫と発注残を差し引いた、実際に発注が必要な数です。
MRPの計算は、この正味所要量を正しく出せるかどうかで決まります。そのため、在庫数と発注残(発注済みで、まだ納品されていない数)が正確であることが欠かせません。
計算例:自動車のタイヤを発注する場合
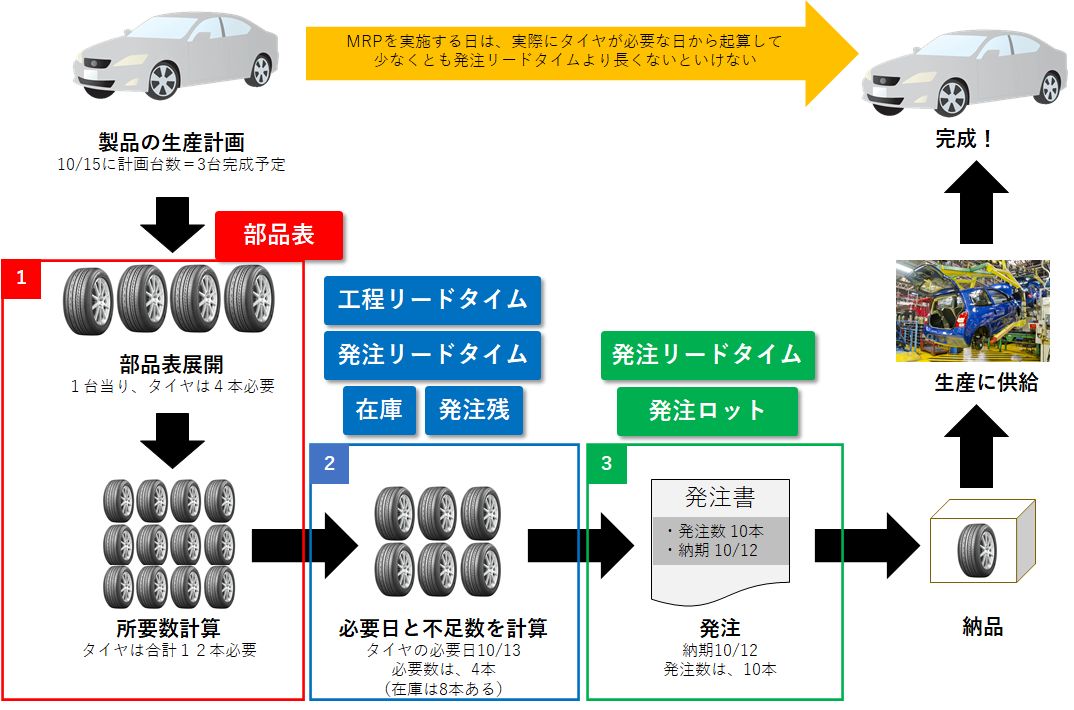
MRPは、必要数から在庫と発注残を引き、残った不足数を発注ロット単位に切り上げて発注します。30本不足でも、ロットが20本単位なら40本を発注します。 自動車に使うタイヤを例に、計算を追ってみます。数値は説明のための仮の値です。
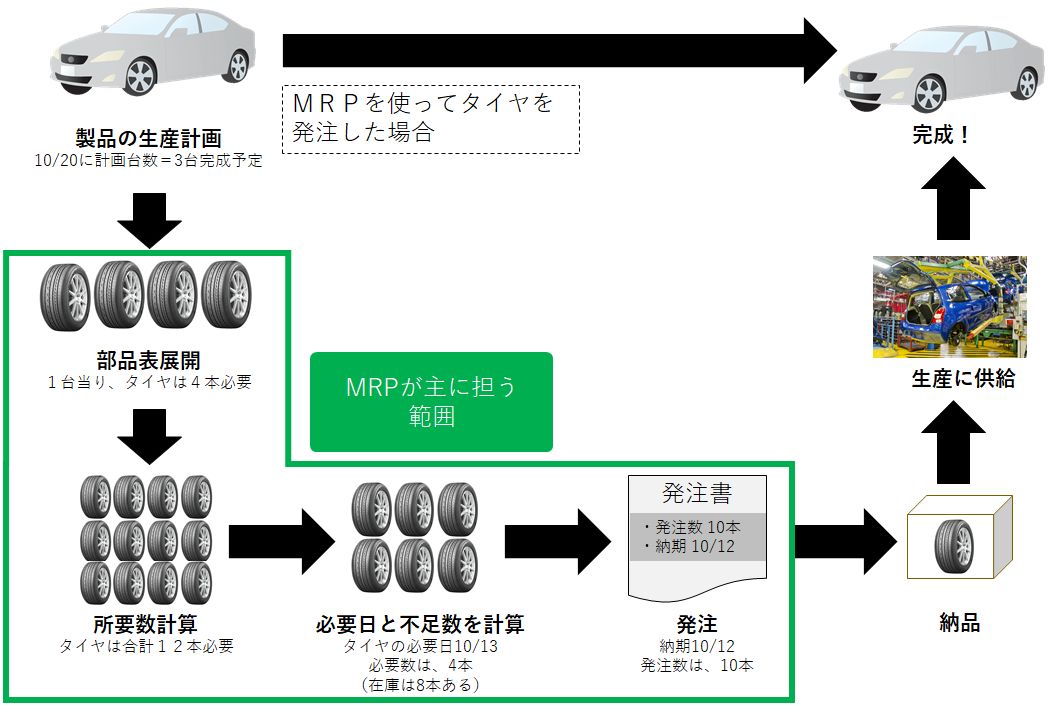
生産計画:自動車30台を10月20日に完成/部品表:自動車1台にタイヤ4本/在庫:50本/発注残:40本(10月15日納品予定)/発注ロット:20本単位/組付けの工程リードタイム:2日/発注リードタイム:5日(リードタイムは暦日で数えています)
- 総所要量:30台 × 4本 = 120本
- 正味所要量:120本 − 在庫50本 − 発注残40本 = 30本
- ロットまとめ:30本を20本単位に切り上げ = 40本
- タイヤが必要な日:10月20日 − 工程リードタイム2日 = 10月18日
- 発注日:10月18日 − 発注リードタイム5日 = 10月13日
不足は30本ですが、20本単位でしか発注できないため、10本が在庫として残ります。 発注ロットが大きいほど、この余りは増えます。
もし在庫と発注残を考えずに120本を発注すると、本当に足りない30本に対して90本が余分になります。逆に、在庫数が帳簿と実物でずれていれば、必要な分が発注されずに欠品します。 MRPの結果は、入力する情報の正確さで決まります。 発注リードタイムと工程リードタイムの違いは、MRPを動かすために必要な5つの情報で解説します。
MRPを動かすために必要な5つの情報
MRPを動かすには、部品表、発注条件、工程リードタイム、発注残、正確な在庫の5つの情報が最低限必要です。
| 情報 | 内容 | ポイント |
|---|---|---|
| 部品表(BOM) | 製品を構成する部品と数量(例:自動車1台にタイヤ4本) | 階層は3階層程度にとどめる(更新ルールの決め方) |
| 発注条件 | 発注リードタイム、発注ロット、MOQ(最低発注数) | 発注リードタイムが設定されていないと、MRPは動かない |
| 工程リードタイム | 部品の加工や、製品への組付けにかかる日数 | 発注は「発注リードタイム+工程リードタイム」より前に出す |
| 発注残 | 発注済みで、まだ納品されていない数 | 発注しっぱなしにせず、納期を管理する |
| 現在庫 | 今ある在庫の数 | 在庫精度95%以上が目安(在庫精度を上げる方法) |
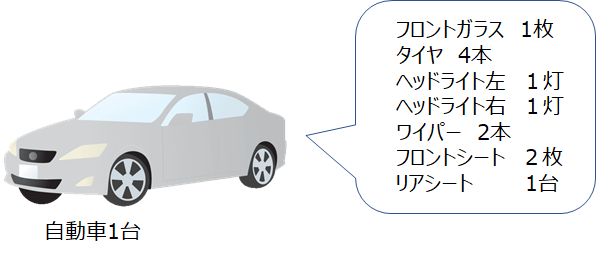
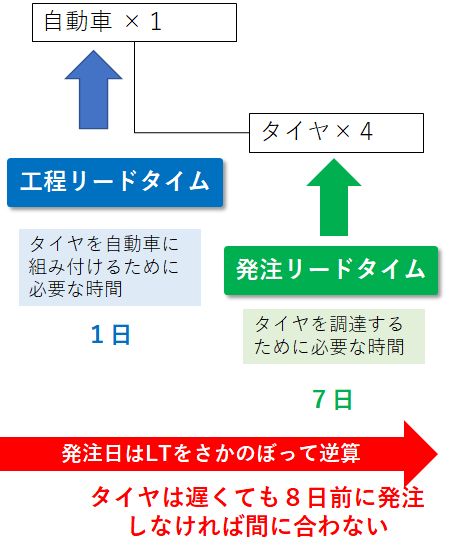
相談に来る中小企業では、この5つのうち部品表とリードタイムが、ほとんどの会社で整っていません。 部品表は設計・購買・生産管理の担当者が関わるため、誰がいつ直すのかを決めておかないと、最新の状態を保てません。
中でも重要なのが在庫の正確さです。ほかの情報が完璧でも、在庫数が間違っていればMRPの計算は意味がありません。筆者自身、生産管理を担当してMRPを運用していたときに、一番重要だと感じたのが在庫数の正確さでした。 在庫精度(帳簿の在庫数と実際の在庫数が一致する割合)が95%を下回る場合は、MRPを使う前に在庫精度を上げることから始めます。
部品表の作り方は部品表(BOM・構成表・セット品)の作り方と活用方法、リードタイムの考え方は発注・製造リードタイムの考え方と短縮方法で解説しています。
MRPが使えない本当の理由
MRPは「必要なデータが揃っていること」が前提の仕組みですが、多くの中小企業ではその前提自体が整っていません。
MRPを解説する記事の多くはシステム会社が書いたもので、部品表・在庫・リードタイムのデータが揃っていること、整備できることを前提にしています。 しかし実務では、その前提に課題がある会社がほとんどです。 システム会社が導入前に説明する「理想」と、導入後に会社で起きる「現実」は、次のように食い違います。
| 理想(システム会社の説明) | 現実(導入後に起きること) |
|---|---|
| 自動発注で、発注作業を効率化できる | 不要な品物が発注される一方で、必要な品物の発注が出ない |
| 発注数の計算が不要になり、適正在庫を実現できる | MRPの発注・納期と生産計画が合わず、生産が遅れる |
| 担当者の勘と経験に頼らなくてよくなる | MRPに頼れず、担当者がエクセルで発注表を作って管理する |
理由1:在庫・部品表・リードタイムが整っていない
在庫管理110番に相談に来る会社のうち、在庫精度95%以上を確保できているのは3割程度です。部品表とリードタイムは、ほとんどの中小企業で整っていません。 前提となる情報が不正確なまま計算すれば、MRPは不正確な発注を出し続けます。
これは、在庫管理110番に相談に来る会社に限った話ではありません。中小企業を対象とした調査では、業務効率化やデータ分析に取り組む段階に達していない企業が64.8%を占めます(n=24,588、2024年11〜12月調査)。MRPは部品表と在庫のデータを使って計算する仕組みなので、この区分では業務効率化・データ分析の段階にあたります。3社に2社は、MRPを動かす手前の段階にいることになります。ただしこの調査は製造業に限ったものではなく、全業種の中小企業を対象とした数値です。(出典:中小企業庁「2025年版 中小企業白書・小規模企業白書 概要」。原データは帝国データバンク「令和6年度中小企業の経営課題と事業活動に関する調査」)
- システムがあるのに全員が使っていない(エクセル管理を許している)
- マスタが整備されていない、またはメンテナンスできていない
- 担当者に聞かないと、状況が分からない
自社がどの状態にあり、何から手を付けるべきかは、自社の状態別・最初の一歩で解説します。
理由2:生産計画を毎日変えるのに、MRPは月1回
MRPは生産計画をもとに計算します。生産計画を変えたのにMRPを再計算しなければ、計算結果と実際の生産計画が食い違い、欠品と過剰在庫が同時に起きます。
実務では、MRPは月に1回しか回さないのに、生産計画はほぼ毎日のように変えている会社が多く、これがMRPは使えないと言われる理由の1つです。
MRPの計算どおりに動くことも必要です。生産計画は、遅れても前倒ししてもいけません。仕入先の納期は遅れてはいけませんが、前倒しの納品は問題ありません。 計画変更とMRPの再計算の合わせ方は、タイムフェンスとはで解説します。
事例:MRPを回した瞬間に、発注が3〜4倍に
MRPを稼働させた直後に、過剰発注と大量の欠品が同時に起きた事例です。原因はシステムの機能ではなく、前提となる情報と運用にありました。
- MRPを回した直後、発注量がいつもの3〜4倍になった
- 経験上ありえない数字だったため、システム会社に問い合わせたが、「設定どおりなら問題ない」という回答だった
- 実際には過剰発注で、必要な部品は全く発注されていなかった
筆者がコンサルティングをしていた部品メーカーの取引先でも、同じことが起きました。世界で最もシェアの高いシステムに刷新し、MRPを稼働させた初日に、普段は発注が少ない部品が大量に発注される一方、もっと多く発注されるはずの部品は少ししか発注されませんでした。倉庫にモノがあふれる一方で必要なものがなく、顧客からのクレームが続いた結果、数千万円かけて導入したシステムを一旦停止しています。
どちらも、システムの機能に問題があったわけではありません。前提となる情報と運用が、MRPの求めるレベルに達していなかったことが原因です。 MRPが求める情報は、MRPを動かすために必要な5つの情報で確認できます。
理由3:「正しく設定してください」で終わる導入支援
システム会社に相談しても「正しく設定してください」という機械的な答えしか返ってこない、自社に合わせた提案をしてもらえない、という声は少なくありません。 「MRPを導入すれば発注を自動化できる」という説明の裏には、「きちんと設定して、システムどおりに運用できれば」という条件が隠れています。
設定項目が多すぎて手が止まっている、MRPどおりにやったらかえってトラブルが増えた、という会社に必要なのは、すべてを設定しきることではありません。自社の今のレベルで動かせる範囲を見極め、そこから始めることです。 見極め方は、自社のレベルに合わせたMRPの始め方で解説します。
タイムフェンスとタイムバケットとは
タイムフェンスは計画を守る期間の境界、タイムバケットは計画を立てる単位です。中小企業では、バケットは日、フェンスは1週間から始めるのが目安です。
どちらも、MRPを回すタイミングを決める重要な考え方です。設定の長短によってメリットとデメリットがあるため、自社の状況に合わせて決めます。
タイムフェンスとは
タイムフェンスとは、生産計画を変更してよい期間と、変更してはいけない期間(実務では「計画を守る期間」)を分ける境界です。
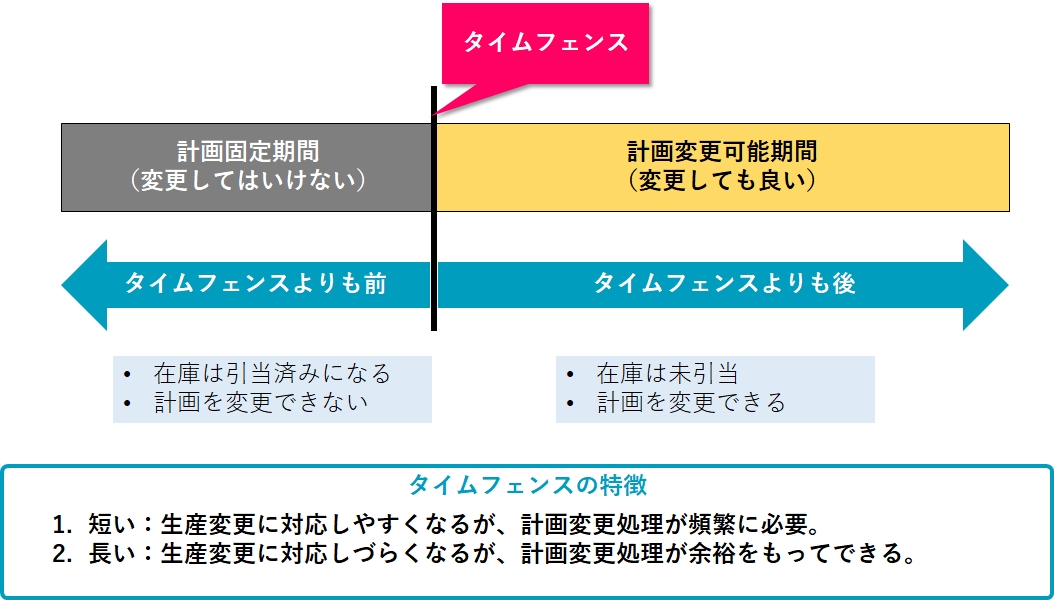
タイムフェンスの目的は計画の安定で、頻繁な計画変更による混乱を防ぎます。タイムフェンスより手前の期間は計画固定(凍結)期間と呼ばれ、生産計画を変更できません。
タイムフェンスが必要なのは、MRPが生産計画をもとに計算しているからです。生産計画を変えたのにMRPを再計算しなければ、計算結果と生産計画が食い違い、欠品や過剰在庫が起きます。
- MRPを再計算する周期と合わせて決める。たとえば週1回MRPを回すなら、次の再計算までの1週間は計画を守る
- 最初は1週間が目安。どれくらい先まで納期を調整できるか、仕入品の納期を何日前まで調整できるかを基準にする
- MRPの結果を生産計画と作業指示に反映できるようになったら短くする。理想は前日か当日朝
再計算の周期と計画変更がずれたときに何が起きるかは、理由2:生産計画を毎日変えるのに、MRPは月1回で解説しています。
タイムフェンスの長さによるメリットとデメリットは、次のとおりです。
| タイムフェンス | メリット | デメリット |
|---|---|---|
| 短い | 計画を変更しやすい | MRPを頻繁に実行する必要があり、負担が大きい |
| 長い | MRPを余裕をもって実行でき、負担が軽い | 計画を変更しにくく、緊急対応ができない |
なお、システムの外で生産計画を変えてしまえば、タイムフェンスは守れません。MRPの導入をきっかけに、たとえば「生産日の3日前からは計画を変えない」という運用ルールを決めておきます。
このルールは、生産管理が各部署の意見を取りまとめて起案し、最終的には会社が判断します。タイムフェンスの中の計画は原則として変えられないため、ルールには、情報を受け付ける締め切りと、納期を固定するタイミングも含めます。たとえば「3日前からは計画を変えない」とするなら、3日先の納期が、調整できる最終の期日になります。
タイムバケットとは
タイムバケットとは、生産計画や発注の数量を決める時間の単位で、日・週・月などで設定します。タイムバケットの中であれば、計画を変更してもMRPの再計算は不要です。
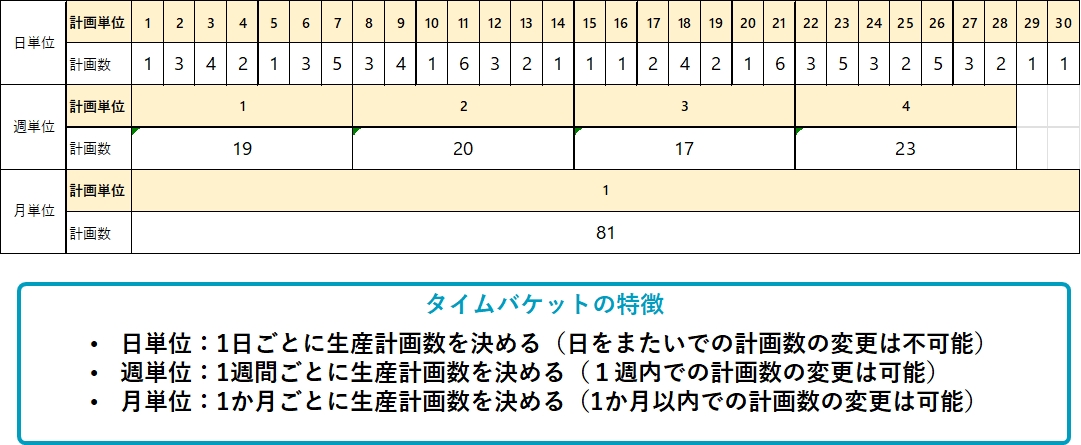
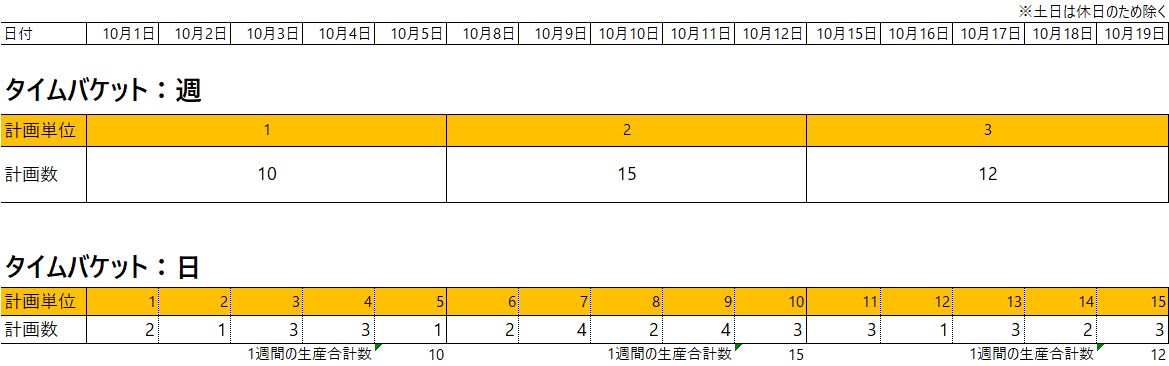
中小企業では、タイムバケットは「日」で設定します。週や月で計画しても、納期は日で決まるため、実際には日単位の管理になるからです。
タイムバケットを長くすると計画は変更しやすくなりますが、その分計画が粗くなり、在庫は増えます。また、発注の単位もタイムバケットと同じにするのが原則で、発注リードタイムが3日の部品でも、タイムバケットを週にすれば、実質の発注リードタイムは1週間になります。
自社のレベルに合わせたMRPの始め方
前提の情報が揃っていない会社は、自社の状態に合わせて最初の一歩を選び、1年程度かけて段階的にMRPを広げていきます。
これまで何も整備してこなかった会社が、MRPに必要な5つの情報を一度に整えるのは、ほぼ不可能です。
自社の状態別・最初の一歩
最初の一歩は、在庫が合わないのか、部品表がないのか、管理する部品点数が多いのか、自社がどれに当てはまるかで決めます。
| 自社の状態 | 最初の一歩 | 詳しい解説 |
|---|---|---|
| 在庫が合わない | 在庫精度95%以上を確保する | 在庫精度を上げる |
| 部品表がない | 部品表を整備し、メンテナンスの方法を決める | 部品表の更新ルール |
| 管理する部品点数が多い | 主力製品に絞って始める | 対象を絞る導入 |
5つの情報をすべて整える場合は、次の順番で進めます。
5つの情報を整える順番
段階的に導入した例では、次の段階に進むまでにおおよそ1年程度かかりましたが、発注の手間が減り、担当者の経験と勘でばらついていた発注を一元化できました。
在庫精度95%以上を目指す:月1回の棚卸から
在庫精度を上げる最初の一歩は、月に1回の棚卸と、棚卸差異(帳簿の在庫数と実際の在庫数の差)の確認です。 棚卸差異の原因と改善方法は、棚卸差異の原因と改善方法で解説しています。
部品表の更新ルールを決める
部品表は、設計変更のたびに直さないとMRPの結果が狂います。 更新ルールは、次の流れで決めます。
- 設計担当が部品表の修正を起案し、いつ直すかを決める
- 影響を、購買担当・生産管理担当と協議する
- 反映日を確定する(緊急対応の場合は別)
部品表の階層はできるだけ浅くし、初めて管理する場合は3階層程度にとどめます。階層が深いと抜けや重複が起きやすく、部品表の間違いはシステムで使われるたびに在庫のずれを生むため厄介です。
このように小さく始めて段階的に育てるMRPは、小さく始めて育てられる在庫管理システムのMRP機能で実現できます。
MRPは全部に使わなくていい:対象を絞る導入
MRPは全製品・全部品に適用する必要はありません。主要部品や長納期品に絞り、残りは発注点や製番管理と組み合わせます。 製番管理とMRPの違いは、MRPと製番管理の違いで解説します。
MRPを全体に適用することは推奨しません。特に受注生産では、全体への適用はそもそも合いません。 ただし受注生産や多品種少量生産でも、共通の主要部品、長納期品、よく出るオプションの部品には、MRPを適用できる可能性が高くなります。
- 複数の製品に使う共通部品
- 主要製品の主要部品(計画数の変動が少ない部品)
- 長納期品
- よく出るオプションの部品
- 設計変更があまりない部品
対象を絞ると、部品表のメンテナンスや計画変更の負担が小さくなります。 見込生産と受注生産を切り替える位置の見極め方は、デカップリングポイントで納期短縮と在庫削減を両立で解説しています。適用する工程を限定する方法もあります。
事例:受注生産で、部品発注の65%をMRPに
受注生産の会社でも、部品発注の約65%はMRPで運用できました。残りは発注点と受注発注で補っています。筆者が以前勤めていた会社の例です。
- 受注がない限り生産しない、原則受注生産の会社
- 長納期品と主力部品はMRPで発注(部品発注の約65%)
- 約30%は発注点で発注
- 約5%は特注品などの受注発注
事例:MRPの対象を全体の5%から30%超に広げた
前提の情報が揃っている会社でも、MRPの対象はいきなり全体には広げません。従業員約300人の製造業で、在庫精度・部品表・リードタイムが導入前からすべて整備されていた会社の例です。それでも最初の対象は、部品の種類の約5%でした。
- 導入前:生産計画の担当者がそれぞれ手作業で計画を立て、部品表・発注残・部品ごとの情報(リードタイム、ロット、MOQ)を見比べて発注するものを決めていた
- 決めた内容を仕入先ごとの発注担当者に渡し、発注担当者が集計して発注するまでに2週間以上かかっていた。そのため主要部品の発注は原則月1回
- 部品全部では1か月経っても終わらないため、MRPの対象は主要部品のみ(部品の種類で全体の約5%)。残りは手作業と発注点で、属人化していた
- 手作業の部品では発注漏れ、二重発注、発注した部品をほかの受注に取られることによる欠品が起き、発注点の部品では発注点の見直しが追いつかず、過剰在庫と欠品が起きていた
- 導入後:各担当者がシステムに生産計画をインポートし、すべて入った時点でMRPを回して部品の過不足を確認。間に合わないものや数が多いものは発注担当者と事前に調整し、生産計画を入れ直す。計画が確定したら、もう一度MRPを回して発注する
この会社では、原則月1回だった主要部品の発注が、早いものでは週1回になりました。MRPを導入するメリットで触れたとおり、需要が同じなら、月1回を週1回にすると1回あたりの発注数は約4分の1になります。
得られる結果を割り切る
MRPに求める結果は、次の4段階で広げられます。自社がどの段階まで必要かを決めてから導入します。
- 自社が、今の受注や生産計画から、必要になる部品と数量を知る
- 自社が、今の受注や生産計画と発注残から、不足する部品と数量を知る
- さらに、部品が不足するタイミングも知る
- さらに、どの発注先に、いつ発注すればよいかも知る
MRPと発注点・かんばん(JIT)の違いと使い分け
MRPは生産計画から必要な数を、発注点は在庫が減ったら決まった数を、かんばんは使った分だけを発注する方式です。
- MRP:生産計画を、部品表を使って部品に展開し、必要な数を発注する
- 発注点:在庫が発注点に達したときに、決まった数を発注する
- かんばん:使った分だけ、「かんばん」に書かれた数を作ったり発注したりする
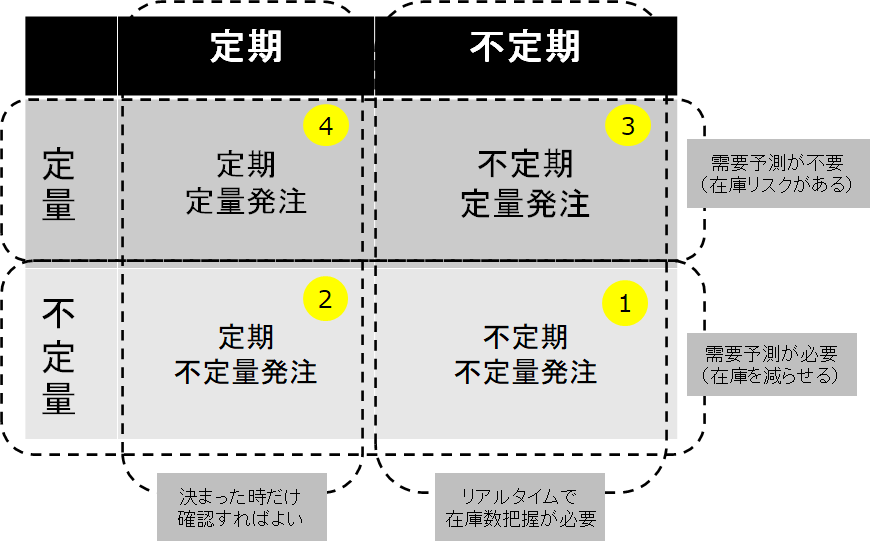
| 方式 | 発注のタイミングと量 | 在庫削減効果 | 導入の難しさ |
|---|---|---|---|
| かんばん(JIT) | 不定期・不定量 | 最も大きい | 最も難しい |
| MRP | 定期・不定量 | 大きい | 難しい |
| 発注点 | 不定期・定量 | 中程度 | 比較的簡単 |
| 定期・定量発注 | 定期・定量 | 小さい | 簡単 |
在庫削減効果と導入の難しさは、表の上の方式ほど大きくなります。
MRPとかんばんの違い
MRPは、計画に対して必要数を見込んで発注するプッシュ(押し込み)型で、かんばんは、顧客の注文が入ったときに発注するプル(引っ張り)型です。 かんばんとMRPは真逆の考え方で、MRPは計画に応じて見込みで発注しますが、かんばんは使った分だけ発注するので、ムダがありません。 ただし、かんばんは発注を受ける側がすぐに対応しないと欠品になります。実際には仕入先が在庫を持って対応しているのが実情で、導入は簡単ではありません。 詳しくはかんばん方式の課題と解決法をご覧ください。
MRPと発注点方式の違い
MRPと発注点方式の違いは、何を基準に発注するかです。MRPは生産計画を基準に、発注点方式は在庫の減り方を基準に発注します。
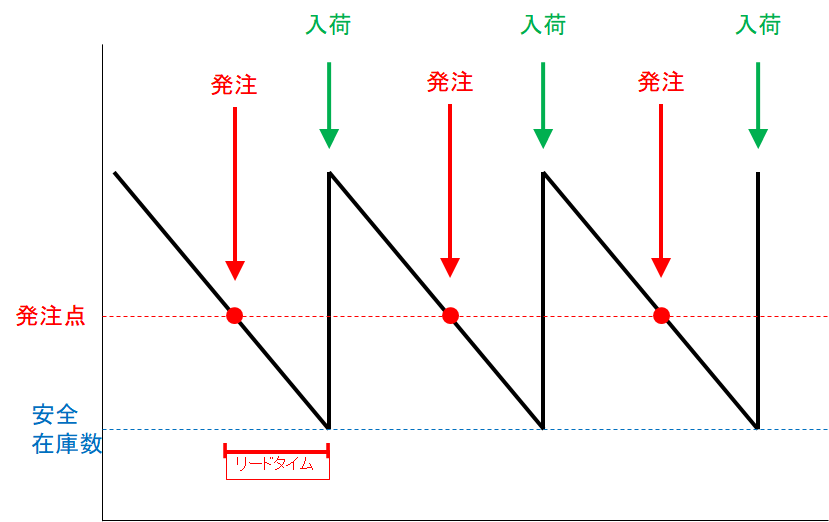
発注点方式はMRPに比べて運用がはるかに簡単で、中小企業で最も多く採用されています。ただし常に同じ数を発注するため、過剰在庫や欠品になりやすい面があります。
発注点方式が向くのは、単価が安い部品と高い部品の両方です。理由はそれぞれ違います。
- 単価が安く、需要数が多い部品:MRPで手間をかけるより、発注点で回す方が効率的です。 単価が安く、数量を気にしなくてよい部品は、ダブルビン管理で十分です。
- 単価が高く、需要数は少ないもののそれなりの頻度で出る部品:MRPで見込みの発注をすると余るリスクがあり、計画を見直してMRPを再計算するのも間に合わないことがあります。需要が安定していれば、発注点で少ない数ずつ発注します。需要がばらつく場合は、高単価品でもMRPで発注します。
高単価品を発注点で回すときは、発注点と発注数を定期的に見直すことが前提です。見直しをしないと、過剰在庫と欠品が同時に起きます。MRPの対象を5%から30%超に広げた会社の導入前が、この状態でした。 計算方法は発注点の計算方法と運用の注意点で解説しています。
MRPと製番管理の違い
MRPと製番管理の違いは、発注した部品を受注とひも付けるかどうかです。MRPは部品単位で必要数を計算して発注しますが、製番管理は「どの受注のための発注か」を特定して発注します。
製番とは、受注を特定するための番号です。発注するときに備考欄などへ製番を入力し、どの受注のために発注したのかを特定します。
| 項目 | 製番管理の内容 |
|---|---|
| メリット | 特定の受注に合わせて発注するため、過不足なく発注できる。部品がどれだけ集まっているかが分かるので、生産に着手してから部品がないという状態が起きない |
| デメリット | その製番以外では使えない。ロットで発注した場合は、必ず余りが出る |
| 向いている部品 | 確実に使い切れる部品、完全受注生産(ETO:受注設計生産)の部品、特注部品、必要な数だけ買える部品(発注ロットやMOQが決まっていると、不良在庫になるリスクが高い) |
受注生産でも、共通の主要部品や長納期品はMRP、特注品は製番管理と、部品ごとに分けて使えます。
発注方式を組み合わせて使う
MRPを導入したからといって、すべてをMRPで発注する必要はありません。 部品ごとの発注方式の目安は、次のとおりです。
| 方式 | リードタイム | 発注の頻度・使う量 | 需要 | 単価・大きさ・発注数 |
|---|---|---|---|---|
| MRP | 1週間以上(長納期品を含む) | オプションを含め、1か月に3回以上発注する | 変動が大きい | 単価が高くても、需要がばらつくならMRP |
| 発注点 | 1か月以内 | オプションを含め、1週間に1回以上発注する | 安定している | 単価が高く大きい部品(たくさん置けない)、または単価が安く数が多い部品。1回の発注数は、設定したリードタイムの間に使い切れる量にとどめる(理由) |
| かんばん | 1週間以内 | 毎日使う | 安定している | 原則小さい、または毎日使い切れる(大きくても場所を取らない) |
| 受注発注(製番発注) | 問わない(対象の受注に合わせて納期を決める) | 希少なオプション、特注。受注も少ない | 対象の受注のみ | 必要な分だけ発注し、対象の受注で使い切る。受注がキャンセルになったら、直ちに廃棄を判断する |
リードタイムや発注の頻度が複数の方式に当てはまる部品は、需要で決めます。需要が変動するならMRP、安定しているなら発注点かかんばんです。単価が高い部品でも、需要がばらつくならMRPで発注します。 実際の比率は、受注生産で部品発注の65%をMRPにした事例を参考にしてください。
在庫管理がうまくいっている会社は、手間をかけるべき在庫(単価が高く重要な部品)と、手間を省く在庫(単価が安く、数量があってもよい部品)を分けています。 発注方式の選び方は、4種類の発注方式と選び方で解説しています。
MRPはエクセルで作れる?計算ロジックと限界のサイン
MRPは、計算ロジックを理解していればエクセルでも作れますが、品目数や部品表の階層が増えると限界が来ます。限界のサインが出たら、システムへの移行を検討します。
エクセルでMRPを計算する6ステップ
エクセルでMRPを計算する手順は、部品表の展開から始まり、発注数のロットまとめで終わる6ステップです。
- 生産計画を立てた製品を、部品表で部品に展開する
- 製品の数量と、部品表の各部品の数量を掛け算して必要数を出す
- 工程リードタイムの分だけ、日付をさかのぼる
- さかのぼった時点の予定在庫(発注残も考慮)と必要数を比べ、足りなければ発注する
- 発注日は、発注リードタイムの分だけさかのぼる
- 発注数をロット単位に切り上げる(例:3個必要でも、発注ロットが5個なら5個)
タイムフェンスやタイムバケット、安全在庫を加えるかどうかは、必要に応じて決めます。 小規模な運用や部分的な活用であれば、エクセルでも十分に機能します。 まず小さく試したい場合は、サンプル付きのエクセルで作る部品調達計画を参考にしてください。
エクセルの限界のサイン
エクセルでMRPを運用できる限界は、品目数、部品表の階層数、計画数の多さ、パソコンの性能(スペック、メモリ、常駐ソフト)で決まるため、一概には言えません。 次のようなサインが出たら、限界が近づいています。
- マクロが動かなくなる
- 計算に時間がかかる
- ファイルが重くなる、壊れる
- ループして計算が終わらない
実際に、これらの症状が出て、エクセルでの運用を断念した例もあります。 エクセルで生産管理を自作する場合の注意点は、エクセルで生産管理システムを自作する方法と注意点で解説しています。
エクセルで限界を感じたら、必要な機能から追加できる段階的に導入できる在庫管理システムのMRP機能をご覧ください。
MRPに関するよくある質問
MRPとは在庫管理のことですか?
いいえ。MRPは、生産計画をもとに、必要な部品や原材料の数量と発注の時期を計算する発注方式です。在庫数はその計算に使う情報の1つで、在庫が正確でないとMRPは正しく動きません。在庫管理は、MRPを動かすための土台にあたります。
→ 詳しくはMRPを動かすために必要な5つの情報
MRPとは生産計画のことですか?
いいえ。生産計画は「何を・いつ・いくつ作るか」を決める計画で、MRPはその生産計画を入力にして、どの部品を・いつ・いくつ発注するかを計算する仕組みです。生産計画が先に決まっていなければ、MRPは動きません。
→ 詳しくはMRPと生産計画(MPS)の違い
MRPとMESの違いは?
MRPは、生産計画に対して部品をいつ・いくつ発注するかを計算する「計画」の仕組みです。MES(製造実行システム)は、製造現場で作業の指示を出したり、実績を記録したりする「実行」の仕組みです。
→ ERPとの違いはMRPとERP・MRP2の違い
MRPは受注生産や多品種少量生産でも使えますか?
全体に適用するのは向きませんが、共通の主要部品、長納期品、よく出るオプションの部品に絞れば使える可能性が高いです。それ以外の部品は、発注点や製番管理と組み合わせます。受注生産の会社で、部品の発注のうち約65%をMRP、約30%を発注点、約5%を受注発注で運用していた例もあります。
→ 詳しくはMRPは全部に使わなくていい:対象を絞る導入
→ 製番管理との違いはMRPと製番管理の違い
MRPの導入にはどれくらいの期間がかかりますか?
会社の状態によって異なりますが、段階的に導入した例では1年程度が目安です。在庫が合わない会社は在庫精度の確保から、部品表がない会社は部品表の整備から、管理点数が多い会社は主力製品に絞ってと、最初の一歩を自社の状態に合わせて選びます。
→ 詳しくは自社のレベルに合わせたMRPの始め方
まとめ
- MRPとは、生産計画をもとに必要な部品の数量と発注時期を計算する発注方式(MRPとは)
- 計算は、所要量展開 → 総所要量 → 正味所要量 → 発注の順に進む(計算方法と手順)
- 動かすには、部品表・発注条件・工程リードタイム・発注残・正確な在庫の5つが必要(必要な5つの情報)
- 使えない本当の理由は、前提の情報が整っていないことと、計画変更と再計算のずれ(MRPが使えない本当の理由)
- タイムバケットは日、タイムフェンスは1週間から始める(タイムフェンスとタイムバケット)
- 自社の状態に合わせて最初の一歩を選び、対象を絞って始める(始め方・対象を絞る導入)
- 発注方式は、リードタイム・発注の頻度・需要・単価や大きさを目安に、MRP・発注点・かんばん・受注発注を使い分ける。複数に当てはまる部品は需要で決める(発注方式の使い分け)
- エクセルは小規模なら有効。限界のサインが出たらシステムを検討する(エクセルで作れるか)
MRPは、データが完璧に揃うのを待たず、自社のレベルに合わせて始めることで、中小企業でも使いこなせます。
自社のレベルに合わせたMRPを導入するなら
MRPは、在庫・部品表・リードタイムの情報が正確でなければ正しく動きません。 一方で、一般的な生産管理パッケージのMRPは、こうした情報が揃っていることを前提に作られています。しかし、相談に来る中小企業で在庫精度を確保できているのは3割程度で、部品表とリードタイムはほとんど整っていません。
だからこそ、前提が揃うのを待つのではなく、自社の今のレベルに合わせたMRPから始め、段階的に育てていくことが必要です。成長する在庫管理システムでは、在庫管理の実務を知る専門家が、自社のレベルに合わせたMRPの仕組みづくりから支援します。部品表が整っていない段階であれば、部品表を使わない生産管理の仕組みから構築することもできます。
自社がMRPを導入できる状態かを知りたい
在庫管理110番としては、導入できるならすべてのメーカーに導入してもらいたいと思っている仕組みです。
とはいえ、前述の通り完璧なMRPを導入して、期待通りの成果を得ながら運用できる企業はごくごく一部です。
割り切ったMRPの導入をぜひお勧めします。
MRPを導入したいけど、自社がMRPを導入できる状態かを知りたい、どうすればMRPを導入できるのかを知りたい・・・
自社のレベルでも導入できるMRPの仕組みを構築したい
という場合は、ぜひお気軽にご相談ください。
MRPが導入できるのか、自社のレベルに合ったMRPを在庫管理アドバイザーに相談してみる
在庫管理110番では、在庫管理について学べる在庫管理セミナーを実施中です。
このセミナーを受講すれば、特典として自社の在庫管理レベルや、問題のチェックも可能です。
自社の適正在庫や在庫管理の仕組み作りを勉強したい場合は、ぜひお勧めします。
自社の在庫管理レベルと適正在庫が分かる