「マシンタイムとサイクルタイムの違いは?」「どこを改善すればよいかわからない」と悩む製造現場の担当者は少なくありません。
マシンタイムとは、機械が実際に加工のために動いている時間です。
工程を改善するには、マシンタイムだけでなく、サイクルタイム全体を分解して見ることが欠かせません。
本記事では、マシンタイムの意味や関連用語との違い、計算・計測方法を解説します。
さらに、製造現場で約10年の経験をもつ筆者が、サイクルタイム0.97秒の設備を0.77秒まで短縮した改善事例も紹介します。
マシンタイム(MT)とは
マシンタイム(MT)とは、機械が加工のために動いている時間のことで、英語の「Machine Time」の略です。
JISなどで定義された用語ではなく、現場で使われてきた言葉のため、範囲は会社や設備によって異なります。
たとえば、刃物が削っている時間だけを指す現場もあれば、搬送や位置決めまで含める現場もあります。
本記事での使い分けは、次のとおりです。
マシンタイム(MT):機械が加工のために動いている時間(加工位置への移動を含む)
マシンサイクルタイム(MCT):MTに搬送・位置決め・原位置への戻り・待ち時間を加えた設備1サイクル分の時間
サイクルタイム(CT):MCTに人の作業(ハンドタイム:HT)を加えた1個を作るのにかかる時間全体
マシンタイムを把握すれば、設備の能力や時間のかかっている工程が見えてきます。
マシンタイムとサイクルタイム・タクトタイムの違い
マシンタイムと混同しやすいのが、サイクルタイム(CT)とタクトタイムです。
3つの関係を1つの図で見てみましょう。
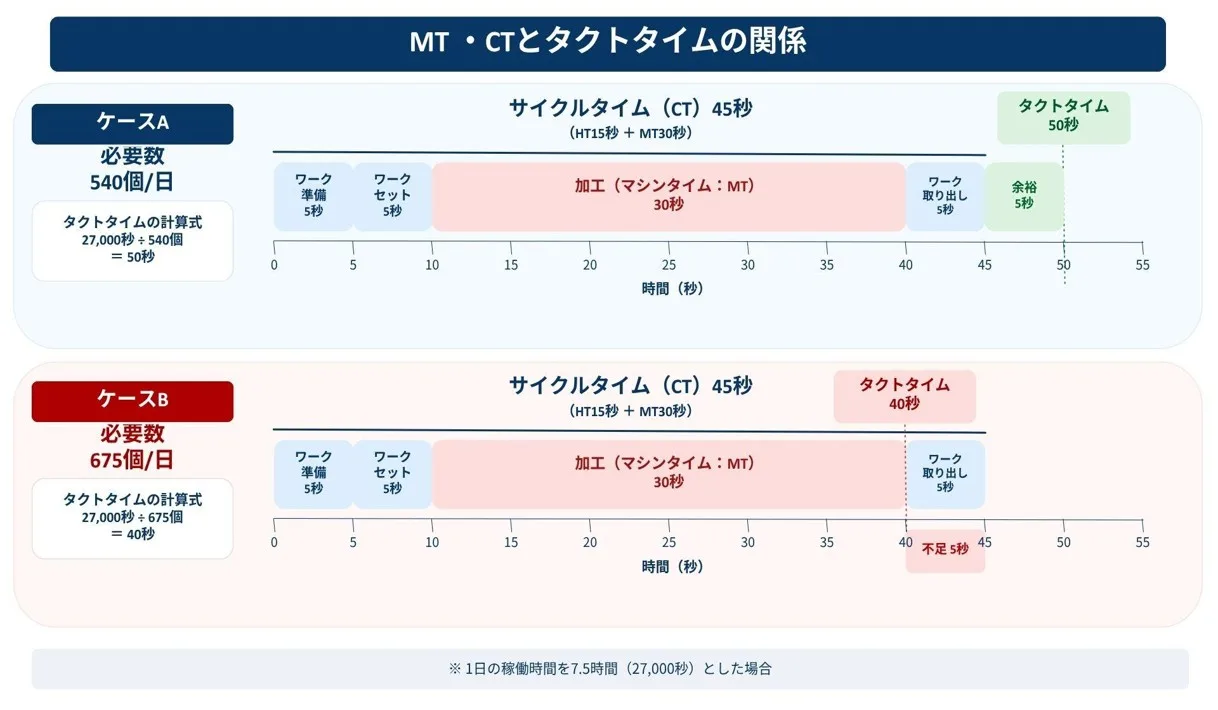
横棒が実際にかかる時間、点線が必要数を生産するための目標時間を表しています。
ワークの準備や取り出しなどの人の作業がハンドタイム(HT)です。
マシンタイムとサイクルタイムの関係
マシンタイムは、ハンドタイムとともにサイクルタイムを構成する時間の一部です。
JIS Z 8141では、サイクルタイムを「生産ラインに資材を投入する時間間隔」と定義しています。【1】
一方、現場ではワークの準備から取り出しまでの1個を作る時間全体を指すのが一般的で、本記事もこの意味で扱います。
図の例では、マシンタイム30秒とハンドタイム15秒を足した45秒がサイクルタイムです。
人の作業がない自動機では、マシンサイクルタイムがそのままサイクルタイムになります。
出典【1】:JIS Z 8141:2022「生産管理用語」(日本規格協会)
マシンタイムとタクトタイムの関係
タクトタイムは、マシンタイムのような「実際にかかる時間」ではなく、「1個あたりに使える目標の時間」です。
設備の性能に関係なく、稼働時間を必要数で割って求めます。
そのため、図のように必要数が540個から675個に増えると、タクトタイムは50秒から40秒に短くなります。
サイクルタイムは45秒のままなので、ケースAでは5秒の余裕があり、ケースBでは5秒足りません。
なお、ピッチタイムは、箱やロットなど一定のまとまりを流す間隔を指しますが、タクトタイムと同じ意味で使う工場もあります。
マシンタイムの計算方法と計測方法
マシンタイムの求め方は、加工条件から計算する方法と、実際に計測する方法の2つです。
計算は、切削加工などで設備を動かす前に時間の目安を知りたいときに向いています。
一方、自動機の動作や稼働中の設備の時間は、計測で実際の値を確かめます。
加工条件からマシンタイムを計算する
旋盤の外径加工では、加工長・送り・回転数から、マシンタイムを計算できます。
T = L ÷(f × N)
- T:マシンタイム(分)
- L:加工長(mm)
- f:送り(mm/rev)
- N:主軸回転数(min⁻¹) ※「min⁻¹」は「1分あたりの回転数(rpmと同じ)」
【計算例】
材質S45C、加工長60mm、送り0.2mm/rev、回転数800min⁻¹の場合
T = 60 ÷(0.2 × 800)= 0.375分 ≒ 22.5秒
ただし、この式で求まるのは、刃物がワークを削っている時間だけです。
実際には早送りやアプローチの時間も加わるため、計算値より長くなります。
筆者が担当していた一品物の加工では、図面ごとに形状や段取りが変わるため、計算式だけでは時間を見積もれませんでした。
そのため、過去の類似品の実績をもとに、段取りと加工時間を算出していました。
計算式は、加工条件が決まった量産品で、時間の目安を出すときに使います。
ストップウォッチでマシンタイムを計測する
ストップウォッチを使えば、特別な道具がなくてもマシンタイムを計測できます。
計測するときは、次の3点を押さえましょう。
- 開始と終了を決める:起動ボタンを押してから加工が終わるまで
- 複数回測る:5回以上測って平均を取る
- 条件をそろえる:同じ品番・同じ加工条件で測る
ただし、人の手で測るため、0.2秒前後の誤差が出ることがあります。
1サイクルが1秒を切るような高速の設備では、この誤差が無視できなくなります。
サイクルタイムを分析して改善箇所を見つける方法
設備の動作は複雑なため、マシンタイムを測っただけでは改善すべき箇所はわかりません。
まずはサイクルタイム全体を分解し、時間の内訳を確認しましょう。
ここでは、筆者が担当した連続剥離機の改善事例をもとに解説します。
サイクルタイムを動作単位に分解する
対象の連続剥離機は、サイクルタイムが0.97秒の設備でした。
ストップウォッチでは動作ごとの時間を測れないため、PLCのトレース機能を使いました。
PLCは設備を制御する装置で、トレース機能を使うと各動作の信号のON・OFFを波形で記録できます。
波形を見れば、どの動作がいつ始まり、いつ終わったのかが一目でわかります。
自分でPLCを扱わない場合は、生産技術や保全の担当者に相談しましょう。
この設備の1サイクルは、次の6つの動作で構成されています。
- ワークを次のステーション(st)へ進める
- ワークを搬送stから加工stへ移す
- 位置決めする
- 位置決めが退避する
- 加工する
- 加工済みのワークを加工stから搬送stへ戻す
※1は次の工程へ進む動き、2と6は搬送stと加工stのあいだを行き来する動きです。
波形から動作ごとの時間を読み取り、タイムチャートにまとめました。
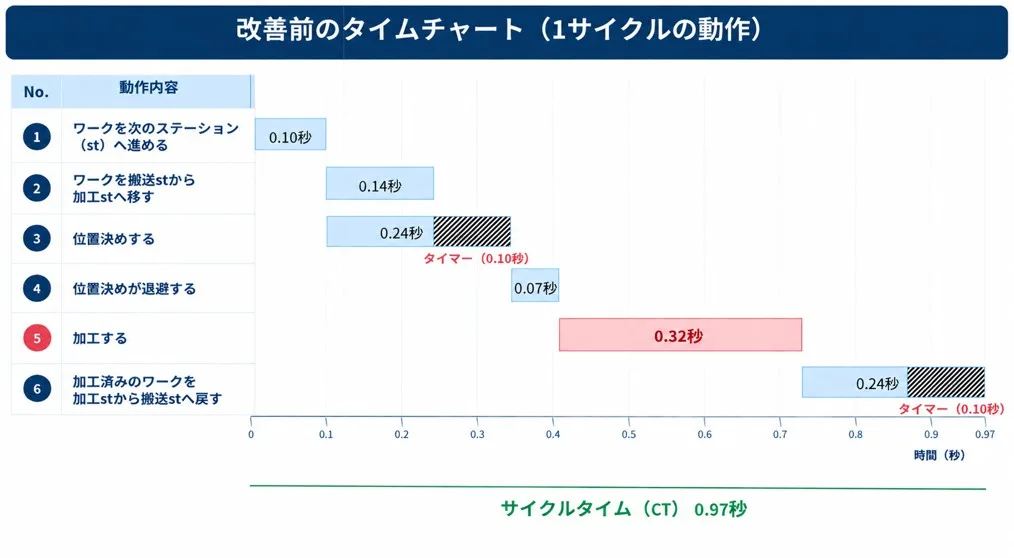
横棒が重なっていない部分は、前の動作が終わるのを待ってから、次の動作が始まっていることを表します。
斜線の部分は、ワークを安定させるためのタイマーです。
ボトルネックになっている動作を特定する
ボトルネックとは、サイクルタイムを長くしている原因の動作や工程を指します。
タイムチャートを見ると、もっとも長い動作は0.32秒の加工です。
改善は、時間の長い動作から検討するのが基本です。
そこで加工の動きを細かく見ると、加工位置までの移動距離が必要以上に長いことがわかりました。
さらに、動作のつなぎ目や待ち時間など、長い動作以外にもムダが隠れている場合があります。
タイムチャートは、次の3つの視点で確認しましょう。
- 必要以上に長い距離を移動している動作はないか
- 同時に動かせるのに、順番に動いている動作はないか
- 待ち時間(タイマー)は本当に必要な長さか
今回の連続剥離機では、3つの視点すべてに当てはまる箇所が見つかりました。
マシンタイムと待ち時間を見直してサイクルタイムを短縮する方法
改善箇所がわかったら、具体的な対策に進みましょう。
連続剥離機は人の作業がない自動機のため、マシンサイクルタイムの短縮がそのままサイクルタイムの短縮になります。
今回は、3つの改善を組み合わせて、サイクルタイムを0.2秒短縮しました。
3つのうち、1つはマシンタイム、残りの2つは動作のあいだの待ち時間を縮める改善です。
ここでは、それぞれの改善内容と、改善前後の結果を紹介します。
加工前の待機位置を見直す
まず見直したのは、加工の待機位置です。
改善前は加工原位置で待機していたため、加工のたびに加工位置まで長い距離を移動していました。
ボトルネックとなった0.32秒の加工時間には、この移動も含まれています。
そこで、加工位置の手前に「加工前位置」を設け、あらかじめ待機させる動きに変えました。
これで、位置決め後はすぐに加工へ移れるようになりました。
移動距離を短くするだけでも、サイクルタイムは縮みます。
加工前位置を決めるときは、次の2点を確認します。
- 搬送中のワークと干渉しないか
- 原位置を条件にしたインターロックに影響しないか
この2点を満たす範囲で、できるだけ加工位置に近い位置を探しました。
動作をラップさせて待ち時間をなくす
次は、動作のあいだの待ち時間を縮める改善です。
ラップとは、複数の動作を時間的に重ねて、同時に進めることです。
人と設備の作業を例に、ラップの考え方を説明します。
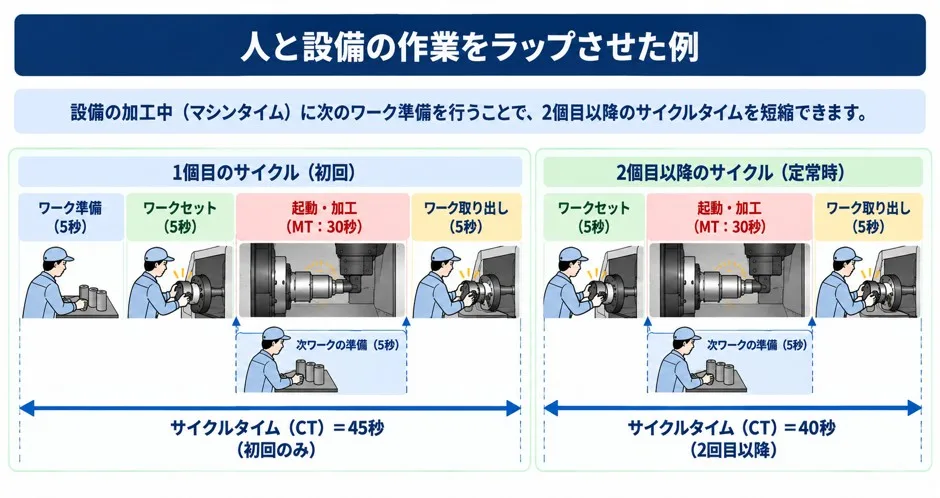
設備が加工しているあいだに、人が次のワークを準備しています。
準備の5秒が加工と重なるため、2個目以降のサイクルタイムは40秒に縮まります。
同じ考え方は、設備の動作どうしにも応用できます。
今回の設備では、位置決め完了後の退避が終わるまで加工が始まらない動きになっていました。
しかし、2つの動作は互いにぶつからない位置関係です。
そこで、退避の途中から加工が始まるように、動作のタイミングを変更しました。
ラップさせる前には、次の点を必ず確認してください。
- 動作どうしが干渉しないか
- 位置決めが完了した時点でワークが固定されているか
- インターロック(安全や動作順序を守るための制御条件)の変更が必要か
干渉やワークの固定には問題がありませんでした。
ただし、インターロックに影響が出たため、保全担当者に回路を修正してもらいました。
変更後は、実際に設備を動かし、トレースの波形で効果を確かめます。
同時に、加工の精度などの品質に影響が出ていないかもチェックしましょう。
タイマーは品質を守れる長さまで短縮する
最後に見直したのが、ワークを安定させるためのタイマーです。
今回の設備には、位置決め後と、加工stから搬送stへの戻し後の2か所にタイマーが入っていました。
タイマーが作動しているあいだは設備が止まっているため、一見するとムダな待ち時間に見えます。
筆者も、まずは2つのタイマーを外して試しました。
その結果は、次のとおりです。
| タイマー | 目的 | 外したときに起きたこと | 改善後 |
|---|---|---|---|
| 位置決め後(0.1秒) | 位置決めしたワークの安定 | 加工のばらつきが増えた | 0.05秒に短縮 |
| 戻し後(0.1秒) | ワーク戻し位置の安定 | ワークがレーンから飛び出し搬送不良が起きた | 0.05秒に短縮 |
どちらも品質や搬送の不良につながったため、タイマーはなくせませんでした。
そこで、品質と搬送が安定する範囲を確かめながら、それぞれ半分の0.05秒まで短縮しました。
タイマーは「削るか残すか」の二択で考えず、必要な長さを見極めましょう。
改善前後のサイクルタイムを同じ条件で比較する
3つの改善を終えたら、改善前と同じ条件でトレースを取り直し、効果を確認します。
改善前後のタイムチャートを並べてみます。
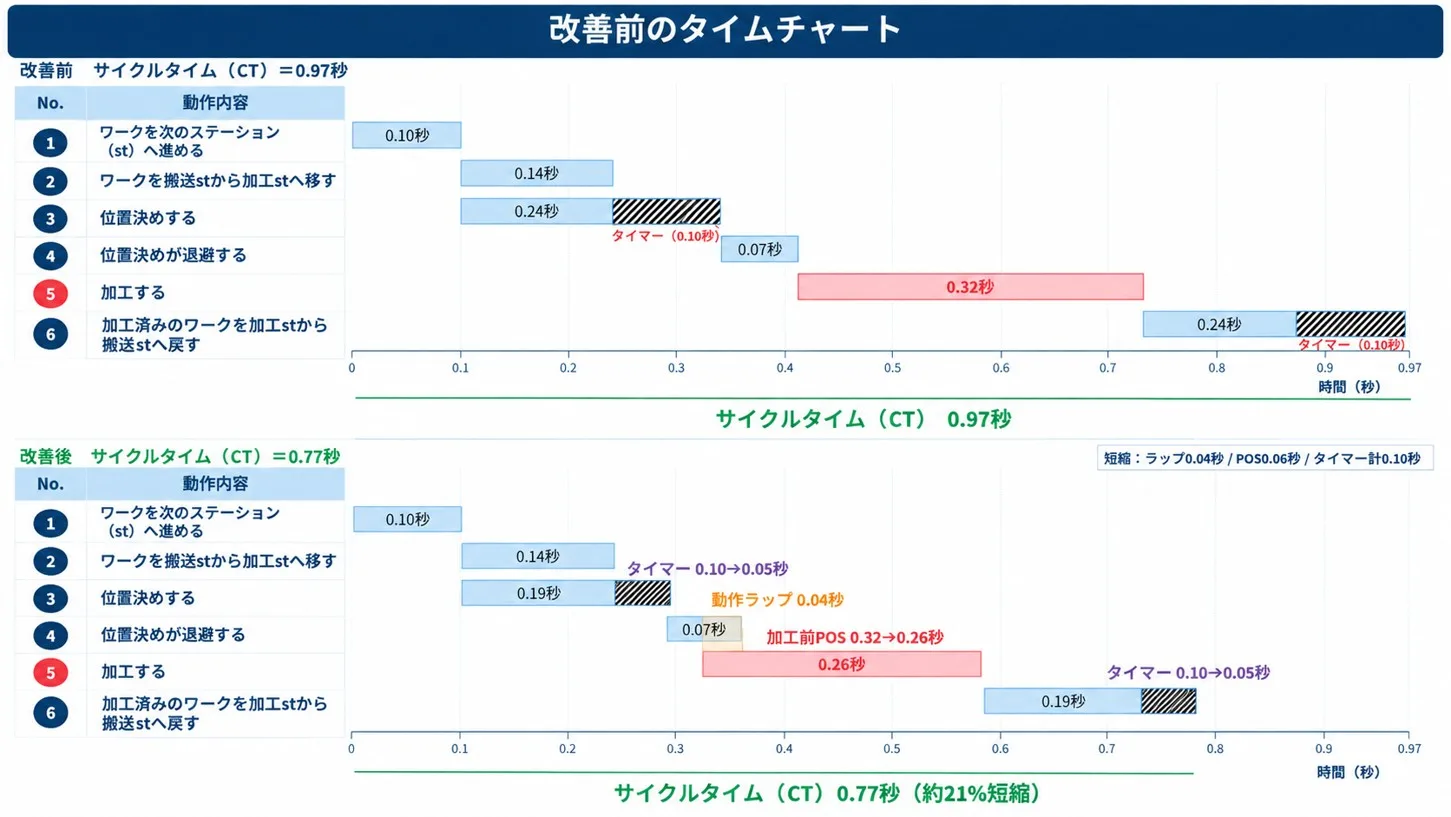
3つの改善により、サイクルタイムは0.97秒から0.77秒へ約21%短縮しました。
改善策ごとの短縮時間を、表にまとめています。
| 改善策 | 短縮した時間 |
|---|---|
| タイマーの短縮(2か所) | 0.10秒 |
| 加工前位置の設定 | 0.06秒 |
| 退避と加工のラップ | 0.04秒 |
| 合計 | 0.20秒 |
もっとも効果が大きかったのは、タイマーを品質が保てる長さまで見直したことでした。
1時間あたりの理論生産数に換算すると、約3,710個から約4,680個に増えます。
1秒を切る設備では、わずか0.2秒の差でも生産性が大きく変わります。
※理論生産数は、稼働率100%で計算した値です。
マシンタイムを把握して工程改善につなげよう
サイクルタイムがタクトタイム以内に収まっていれば、必要数を生産できます。
まずは、自社の設備で次の点を確認してみましょう。
- 自社設備のマシンタイム・サイクルタイム・タクトタイムを区別できるか
- サイクルタイムを動作ごとに分解できているか
- 動作のつなぎ目や待ち時間にムダはないか
- 変更後の品質を確認しているか
生産能力に余裕が生まれれば、製造リードタイム(材料の投入から完成まで)の短縮や仕掛在庫の削減にもつながります。
仕掛在庫とは、加工の途中で工程のあいだに置かれている未完成品のことです。
ボトルネック工程のサイクルタイムが縮むと、その手前で待っていたワークが減ります。
自社だけで改善を進めるのが難しい場合は、専門家の力を借りるのも1つの方法です。
仕掛在庫の削減や工程改善を進めたい方は、在庫管理110番の「在庫管理コンサルティング」をご活用ください。経験豊富なアドバイザーが、現状の見える化から改善の仕組みづくりまで一貫して支援します。
初回の個別相談は無料のため、どこから手をつければよいかわからない段階でも相談できます。